



By Майк ЧенДиректор по производству | Более 12 лет опыта в производстве резиновых изделий |LinkedIn
Основные выводы
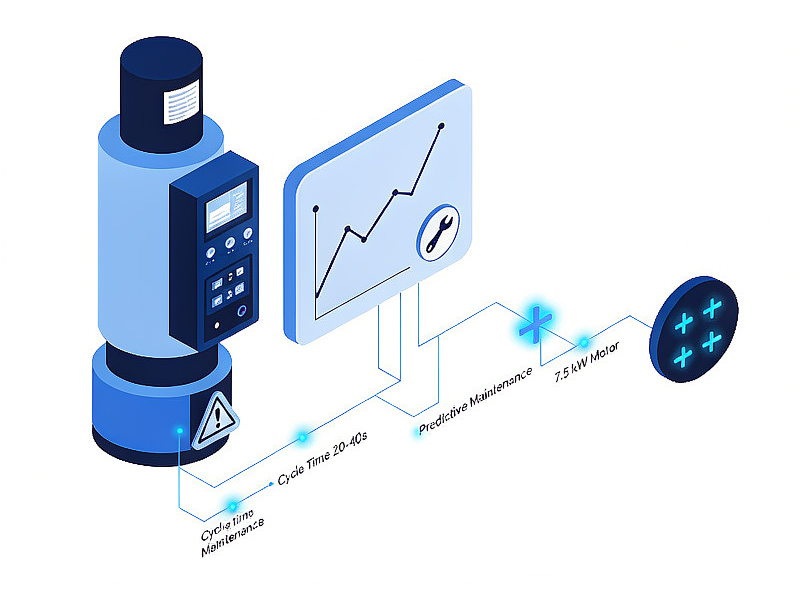
- Один барабан XCJ-G600 обрабатывает партию весом 15 кг каждые 20–40 секунд — более 1300 циклов обработки данных за 8-часовую смену уже доступны для сбора информации с помощью IoT.
- Криогенные установки для удаления заусенцев работают при температурах до −150 °C со скоростью вращения роликов 20–70 об/мин, а прямая регистрация обоих параметров позволяет выявить потери азота и дрейф изоляции.
- Поскольку подключенные к сети машины выявляют отклонения в технологическом процессе на ранней стадии, превентивное техническое обслуживание обычно преобразует незапланированные простои в плановые вмешательства продолжительностью менее 30 минут (типичные значения из проектов наших клиентов).
- Модернизация выгоднее замены: оборудование с инверторным управлением, такое как XCJ-G600 мощностью 7,5 кВт, обычно можно подключить к датчикам и периферийному шлюзу вместо покупки нового оборудования.
Большинство производителей, с которыми мы работаем, уже используют оборудование для удаления заусенцев, которое является интеллектуальным на уровне станка и совершенно бесшумным на уровне цеха. Контроллер знает скорость вращения роликов; оператор знает вес партии; команда контроля качества знает процент брака — но никто не связывает эти три параметра воедино. Именно эту разобщенность и призваны устранить проекты в области искусственного интеллекта и Интернета вещей.
В этой статье объясняется, что на самом деле означает интеграция в контексте демигания, какие точки данных стоит подключать в первую очередь, и предлагается поэтапный план действий, который подходит для малых и средних предприятий по производству каучука, а не для гипермасштабных «умных» заводов.
Что на самом деле означают ИИ и Интернет вещей в контексте DeFlashing?
Интернет вещей (IoT) — это практика подключения промышленного оборудования к сети для сбора, хранения и анализа данных о его работе; искусственный интеллект (AI) — это программный слой, который выявляет закономерности в этих данных и рекомендует или выполняет решения.При депрошивке эти два механизма работают в паре: IoT предоставляет необработанный сигнал, а ИИ преобразует сигнал в действие — замедляет вращение ролика, отмечает изношенный ремень или изолирует подозрительную партию перед отправкой.
Полезно рассматривать станок для удаления заусенцев в первую очередь как источник данных, а уже во вторую — как инструмент для удаления заусенцев. Каждый цикл механического удаления заусенцев и каждый криогенный цикл при температуре ниже −120 °C создают отслеживаемый «отпечаток пальца», отражающий скорость, время, температуру и нагрузку. После того как эти «отпечатки пальцев» сохранены, вопросы, которые раньше требовали от инженера-технолога целой смены стоять у ствола — «когда время цикла начало увеличиваться?» — превращаются в десятисекундный запрос на панели управления.
Какие точки данных, находящиеся в состоянии "подавления мигания", стоит подключить в первую очередь?
Начнем с четырех переменных, которые уже определяют качество удаления облоя: время цикла, скорость вращения роликов, температура процесса и загрузка партии.Они присутствуют на каждой машине, изменяются при возникновении неполадок и напрямую влияют на результаты производства. В таблице ниже каждая переменная соотносится с реальными значениями параметров оборудования и возможностями оптимизации, которые она открывает.
| Точка данных | Типичная стоимость оборудования | Что с этим делает ИИ? |
|---|---|---|
| Время цикла | 20–40 с на партию (XCJ-G600, загрузка 15 кг) | Обнаруживает отклонения, сигнализирующие об износе лезвия или усталости привода до того, как снизится качество. |
| Скорость вращения ролика | 20–70 об/мин (криогенный блок удаления заусенцев) | Сопоставляет настройки скорости с качеством обработки поверхности, чтобы рекомендовать оптимальные обороты в минуту для каждой компаунда. |
| Технологическая температура | Максимальная допустимая температура — −150 °C. | Потери теплоизоляции и перерасход азота, зафиксированные на графиках охлаждения, видны только на них. |
| Загрузка партии | Вагон объемом 80 л, примерно 15–20 кг. | Выявляет недогрузку, приводящую к нерациональному использованию циклов, и перегрузку, повышающую процент брака. |
Стоимость оборудования получена из следующих источников:Страница товара XCJ-G600иТехнические характеристики криогенной машины для удаления заусенцев с использованием жидкого азота.
Поскольку криогенное охрупчивание — это гонка между температурой и временем, регистрируемые кривые охлаждения являются наиболее ценным набором данных на криогенной линии.В результате цикла, достигающего целевой степени охрупчивания за 5 минут вместо 8, удалось сэкономить 37% ресурса — экономия, незаметная на секундомере, но очевидная по данным.
Как прогнозируемое техническое обслуживание меняет экономику предотвращения обрыва лопастей?
Прогнозирующее техническое обслуживание использует данные о тенденциях — увеличение времени цикла, колебания тока двигателя, нестабильность температуры — для планирования обслуживания до того, как компонент выйдет из строя, а не после.Экономическая разница разительна: поломка приводного двигателя в середине смены останавливает линию, нарушает график и может привести к браку целой партии продукции, находящейся в процессе производства, в то время как плановая замена, выявленная за две недели до этого, происходит между сменами.
Наш опыт поддержки линий по удалению заусенцев на предприятиях заказчиков показывает, что подключенный мониторинг обычно выявляет от трех до пяти существенных отклонений в технологическом процессе за квартал на одном оборудовании — чаще всего это постепенное увеличение времени цикла и непостоянное криогенное охлаждение — и каждое из них можно устранить в запланированный промежуток времени менее чем за 30 минут (типичные значения для наших проектов; точные цифры варьируются в зависимости от состава смеси и графика смен).Поскольку инвертор мощностью 7,5 кВт на таком оборудовании, как XCJ-G600, уже передает данные о нагрузке двигателя в цифровом виде, первоначальные затраты на мониторинг такого уровня ограничиваются шлюзом и настройкой, а не новым оборудованием.
Есть и аспект соблюдения нормативных требований. Заводы, сертифицированные по стандартам...ISO 9001От них требуется продемонстрировать постоянное совершенствование; хронология параметров оборудования по каждой партии является одним из наиболее убедительных доказательств, которые примет аудитор.
Какое место занимает машинное зрение в цикле обеспечения качества?
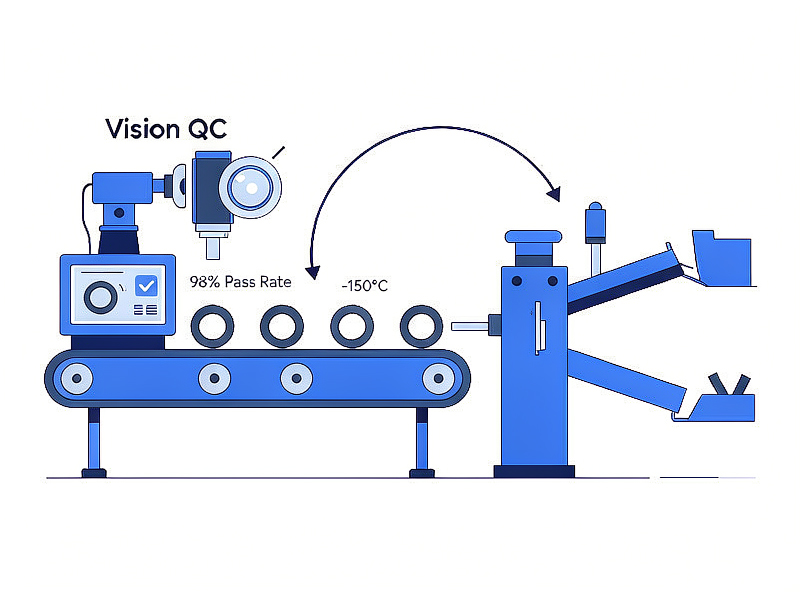
Машинное зрение замыкает цикл, который остаются открытыми только при использовании данных с датчиков: камеры проверяют детали без заусенцев, а слой искусственного интеллекта отслеживает каждую отбракованную деталь до точного цикла, скорости и температуры, при которых она была произведена.Это превращает контроль качества из второстепенной задачи в инструмент управления процессом.
Практическая цепочка выглядит следующим образом: детали выходят из облоя, проходят визуальный контроль, выявляющий остаточный облой, а очищенные детали продолжают движение к...машина для отделения резиныЭта система отделяет качественную продукцию от отходов. Когда система машинного зрения регистрирует группу бракованных изделий, ИИ сравнивает временные метки с данными о цилиндрах и отвечает на важный вопрос: был ли это бракованный компаунд, неправильная скорость вращения роликов или партия, превышающая спецификацию на 2 кг?
Наибольшую выгоду от такого сочетания получают криогенные линии. Криогенная обработка для удаления заусенцев обеспечивает процент годной готовой продукции выше 98% при стабильных параметрах, поэтому даже небольшое зарегистрированное отклонение — например, кривая охлаждения на 10 °C выше базовой — стоит выявить до того, как оно приведет к снижению выхода годной продукции на три процентных пункта.
Как выглядит реалистичная дорожная карта интеграции?
Для большинства предприятий по производству каучука наиболее эффективный подход состоит из трех этапов: подключение, анализ, а затем оптимизация — именно в таком порядке, сначала на одном оборудовании, а затем на всей линии.Попытки автоматизировать принятие решений до получения данных — это наиболее распространенная ошибка, которую мы наблюдаем в проектах Индустрии 4.0.
- Подключите одну машину и определите базовый уровень.Установите периферийный шлюз на одном из блоков удаления теплового излучения — самом новом и наиболее управляемом инвертором — и регистрируйте время цикла, скорость, температуру и нагрузку в течение 60 дней, ничего не меняя, чтобы измерялось, а не предполагалось «нормальное» состояние.
- Проведите анализ с учетом качественных результатов.Объедините данные с оборудования с записями о браке, полученными в ходе контроля качества, и позвольте уровню ИИ (или, если честно, хорошей электронной таблице) искать корреляции между изменением параметров и событиями, связанными с качеством.
- Оптимизируйте процесс с помощью оповещений замкнутого цикла.Установите пороговые значения для оповещений, исходя из базового уровня, перенаправляйте их на телефоны операторов или на панель управления предприятия, и только после этого рассматривайте автоматическую коррекцию параметров — этап, требующий наибольшего контроля и наименьшей срочности.
Начните с машины, которая причиняет наибольшую боль.
Не начинайте с новейшего оборудования. Начните с того, которое приводит к наибольшему количеству сверхурочной работы, переделок или неловких разговоров с клиентами — именно там подключенные данные окупаются быстрее всего.
В чём заключаются реальные ограничения?
Искусственный интеллект и интернет вещей не исправят нестабильный процесс, изношенный цилиндр или неправильно подобранную пресс-форму — они лишь будут быстрее и точнее сообщать об этих проблемах.Интеграция усиливает эффективность управления процессами, но не заменяет его.
Еще два предостережения, вытекающие из опыта нашего проекта. Во-первых, небольшие партии сложных деталей генерируют недостаточно данных: модель ИИ, обученная на 300 циклах одного размера уплотнительных колец, не будет корректно перенесена на семейство из 40 деталей, выпускаемых небольшими партиями, поэтому ожидания должны устанавливаться для каждого ассортимента продукции отдельно. Во-вторых, у подключения есть уязвимость в плане безопасности — существуют рекомендации, подобные тем, что содержатся в ресурсах по кибербезопасности в производстве, опубликованных [название организации].НИСТСтоит прочитать это перед запуском шлюза.Поскольку модульная ячейка, предназначенная для удаления прошивки, по своей конструкции редко бывает подключена к интернету, правильно сегментированная заводская сеть сводит дополнительный риск к минимуму, но «минимальный» риск не означает «нулевой», и его следует закладывать в бюджет.
Заключение: Подключите уже имеющиеся у вас данные.
Процесс удаления заусенцев из резины необычайно хорошо подходит для интеграции с ИИ и IoT по одной простой причине: машины уже работают на основе точно контролируемых, количественно измеримых параметров. Партия 15 кг, цикл 20–40 секунд, максимальная температура −150 °C, диапазон вращения роликов 20–70 об/мин — это точки данных, которые ждут сбора, и каждая из них содержит информацию о качестве.
Если вы планируете следующие инвестиции в оборудование, выбирайте машины, контроллеры которых предоставляют эти данные в понятной форме. Изучите...полный ассортимент машин для удаления облоя с резиныВы можете заказать изготовление деталей в компании Xiamen Xingchangjia или отправить нам чертежи и целевые параметры производства — наша инженерная команда предложит конфигурацию для удаления облоя с вариантами подключения, соответствующими уровню автоматизации вашего предприятия.
Информация о сопутствующем оборудовании
•Супермодель XCJ-G600 — машина для удаления облоя с резины.— Ствол 600 мм, инверторный привод 7,5 кВт, циклы 20–40 с.
•Криогенная установка для удаления заусенцев с использованием жидкого азота— Диапазон рабочих температур: −150 °C, скорость вращения ролика: 20–70 об/мин, циклы менее 8 минут.
•Машина для отделения резины— Автоматизированная сортировка деталей без заусенцев и обрезков для замкнутого цикла контроля качества.
•Категория машин для удаления облоя с резины— Полный ассортимент продукции со спецификациями.
Часто задаваемые вопросы: Искусственный интеллект и Интернет вещей в демонтаже резиновой крошки
Компания Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Этаж 1, корпус 13, промышленный парк Хули, Мэйсидао, Тонган, Сямэнь, Китай
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Опубликовано: сентябрь 2026 г. | Последняя проверка: сентябрь 2026 г.
Дата публикации: 08.09.2026