




Автор:Компания Xiamen Xingchangjia Nonstandard Automation Equipment Co., Ltd.
Производитель оборудования для удаления заусенцев, резки и автоматизации производства резины | ISO 9001 | Экспорт в более чем 15 стран
Основные выводы
- Отслеживайте срок службы лезвий врежущие кромки измерителине календарных недель: два завода, работающие на одном и том же оборудовании, отличаются в 3 раза исключительно по составу.
- A твердосплавный диск 0,35 ммНож для резки прокладок выдерживает 120–400 часов работы лезвия; нож для косой резки на станке для резки полос выдерживает 500–900 часов работы лезвия.
- Большинство «изношенных» лезвий, которые мы осматриваем, являются смещенными.— Перед покупкой новой кромки проверьте держатель.
- Установите первое запланированное изменение в80% интервала, в течение которого был сделан первый неудачный срез.Затем внесите корректировки с шагом ±20%.
Краткий ответ:График замены лезвий для резинорезных станков должен определяться объемом обрабатываемой кромки, а не календарным графиком. Для станка для резки прокладок с твердосплавным диском толщиной 0,35 мм следует ожидать...120–400 лопастных часовВ зависимости от состава материала; при резке листов толщиной 0–20 мм ножом с косым срезом со скоростью 80 движений в минуту, ожидается следующее:500–900 лопастных часовЗапишите интервал времени, в течение которого впервые возникло отклонение от допуска, затем установите точку изменения на уровне 80% от этого значения.
К большинству станков для резки прилагается инструкция, в которой говорится: «Заменяйте лезвие при износе». Эта фраза бесполезна в цеху, потому что лезвие само по себе не предупреждает о своем износе: оно закругляется на несколько сотых миллиметра, поверхность среза размазывается, и первым очевидным признаком является бракованная партия.
В этом руководстве описаны три режима износа, технические характеристики лезвий, которыми оснащены наши станки, и пятиэтапная процедура, которая позволяет составить график работы, готовый к использованию оператором.
Как часто следует заменять лезвие резинорезного станка?
Применяйте коэффициент замещения к накопленному объему режущей кромки материала и рассматривайте часы как резервный вариант только тогда, когда машина обрабатывает один состав на одной скорости.В таблице ниже представлены пары геометрических форм лопастей, опубликованные для наших моделей.станок для резки резиныдиапазон, соответствующий условиям жизни на краю обрыва, которые мы наблюдаем в полевых условиях.
| Машина | Технические характеристики лезвия | Диапазон толщины | Номинальная скорость | Практический срок службы кромки* |
|---|---|---|---|---|
| Станок для резки прокладок XCJ-QGJ2-180# | Твердосплавный диск ø60 × ø25,4 × 0,35 мм (менее 10 мм); ø80 × ø25,4 × 0,65 мм (10–20 мм) | 1–20 мм | 240 резов/мин (двухосевой режим) | 120–400 лопастных часов |
| Станок для резки полосы с ЧПУ | Нож для резки с косой геометрией, изготовленный из специальной стали. | 0–20 мм | 80 разрезов/мин | 500–900 лопастных часов |
| Полностью автоматическая машина для резки силикона | Прямое лезвие 550 мм | 0–10 мм | 0–120 ножей/мин | 200–450 моточасов |
| Автоматический тренажер для срезания тяжестей XCJ-A600 | Нож из белой стали, фактическая ширина реза 550 мм. | на основе веса | Количество плесеней на единицу | 300–500 лопастных часов |
Геометрия и скорость вращения лезвия соответствуют опубликованным техническим характеристикам; диапазоны срока службы режущей кромки — это типичные значения, полученные на основе нашего опыта.
Количество часов является лишь запасным вариантом, поскольку оно скрывает две переменные, которые изнашивают лезвие: метры резины, проходящие за пределы лезвия, и абразивность этой резины.
Почему лезвие выходит из строя раньше, чем это выглядит?
Потому что в данном случае важна геометрическая, а не структурная причина неудачи.Режущая кромка редко ломается. Она приобретает радиус закругления, и как только этот радиус приближается к толщине листа, деленной на десять, лезвие перестает резать и начинает толкать.
- Закругление кромок.Абразивные частицы припоя полируют кромку, придавая ей изогнутую форму. Сила резания возрастает, поверхность размазывается, а размеры смещаются наружу. Это нормальный конец срока службы.
- Микрочипирование.Твердые агломераты, замороженный материал или двойная подача выбивают фрагменты с края. Вместо однородного заусенца видны односторонние «усики».
- Потеря клиренса.Лезвие всё ещё острое, но держатель сместился, зажимной болт ослаб или линейная направляющая заполнилась резиновой пылью. Это воспринимается как износ, хотя на самом деле его нет.
Перед заменой лезвия проверьте держатель.
Перед внесением каких-либо изменений проверьте перпендикулярность лезвия к наковальне и момент затяжки зажима. На ленточнорезке датчик положения лезвия срабатывает при отсутствии режущей кромки, но не при ее наклоне.
Какое устройство лучше всего подходит для отслеживания износа лезвий?
Используйте измерители износа режущей кромки с комбинированным коэффициентом, которые мы называем единицами измерения износа лезвия.Один изношенный участок лезвия равен 1000 метрам режущей кромки, пройденной через нитрилбутилкаучук (NBR) с техническим составом 70 Shore A; износ всех остальных составов выражается относительно этого значения.
| Состав на лезвии | Износостойкость | Почему оно так себя ведёт? |
|---|---|---|
| Натуральный каучук, чистый, твердость по Шору А 40–50. | 0,8 | Низкое содержание припоя, кромка остается полированной. |
| Технический нитрилбутадиеновый каучук (NBR), твердость по Шору А 70. | 1.0 | Референтное соединение |
| ФКМ | 1.2 | Твёрдый, но чистый, практически не размазывается. |
| Минерально-наполненный EPDM | 1.6–2.0 | Твердые частицы наполнителя действуют как притирочная паста. |
| Силикон с диоксидом кремния | 1.8–2.3 | Мелкодисперсный кремнезем полирует край. |
| Губчатый материал и EPDM низкой плотности | 2.5+ | Материал разрывается, а не режется. |
Указанные значения являются типичными, полученными на основе нашего опыта работы на предприятиях наших клиентов, и проверены по твердости по Шору, измеренной соответствующим образом.ASTM D2240При давлении выше 80° по береговой линии А добавьте еще 0,3.
Умножьте зарегистрированное количество метров режущей кромки на суммарный коэффициент: за смену, в течение которой обрабатывается 12 000 м минерального наполненного EPDM, регистрируется 19 200–24 000 метров износа, поэтому два материала на одном станке используют один счетчик.
Как составить расписание работы с блейд-сервером за пять шагов?
Проведите резку в обратном направлении от заведомо неудачного среза.Возьмите период, в течение которого была изготовлена ваша последняя деталь, не соответствующая допускам, и вернитесь к исходному состоянию; не начинайте с предложения поставщика.
- Количество счётчиков измерения толщины режущей кромки за смену.Умножьте количество деталей на длину реза или количество проходов на ширину листа. При скорости 240 реза/мин кольцо толщиной 40 мм эквивалентно 5760 м кромки в час.
- Примените составной множитель.Преобразуйте общую сумму за смену в единицы износа, чтобы различные материалы накапливались на одном счетчике.
- Установите первую точку изменения на уровне 80% от наиболее известных форм жизни.Если последний диск отработал 320 лопастных часов, прежде чем отклонения деталей превысили ±0,05 мм, замените его на 256-м.
- Проверяйте при каждой смене.Зафиксируйте состояние кромки, качество обработки поверхности и ток сервопривода при заданном эталонном значении.
- Регулировка производится с шагом ±20%.При каждом третьем последовательном изменении делайте шаг на один; большие скачки скрывают причину.
Если запускать эту процедуру в течение трех месяцев, график перестает быть гаданием. Это также отвечает оператору, который утверждает, что лезвие вышло из строя раньше времени — в журнале обычно указано, что состав был заменен за два дня до этого.
Какие симптомы означают «Немедленно замените лезвие»?
Любой из первых четырех симптомов, перечисленных ниже, требует немедленных изменений; последние два, как правило, нет.Ненужные изменения обходятся дороже из-за простоев и брака первого образца, чем само лезвие.
| Симптом | Что это на самом деле вам говорит | Действие |
|---|---|---|
| Размер отклоняется от ±0,05 мм и продолжает отклоняться. | Закругление кромки; диск вдавливает резину, а не срезает ее. | Изменить или перемолоть сейчас |
| Усы только на одном лице | Локальная обработка щебня из твердого участка или двойная подача. | Осмотрите при освещении, замените, если заметен скол. |
| При одинаковых настройках ток сервопривода увеличивается на 10–15%. | Затупленный край, поддающийся измерению до изменения размеров. | Запланируйте внесение изменений в течение смены. |
| Меловая белая полоса на заполненном EPDM | Абразивная полировка срезанной поверхности | Измените и сократите интервал для этого соединения. |
| Лезвие скрипит или звенит | Люфт или ослабление зажима, а не износ. | Снова закрепите зажимы и проверьте перпендикулярность. |
| Заусенцы образуются только на последних 100 мм при длине резки 1000 мм. | Прогиб гребня в конце гребка | Проверьте выравнивание балки, оставьте лопасть на месте. |
Пороговые значения симптомов отражают типичный опыт эксплуатации наших станков в цеху при номинальной скорости и заявленных допусках.
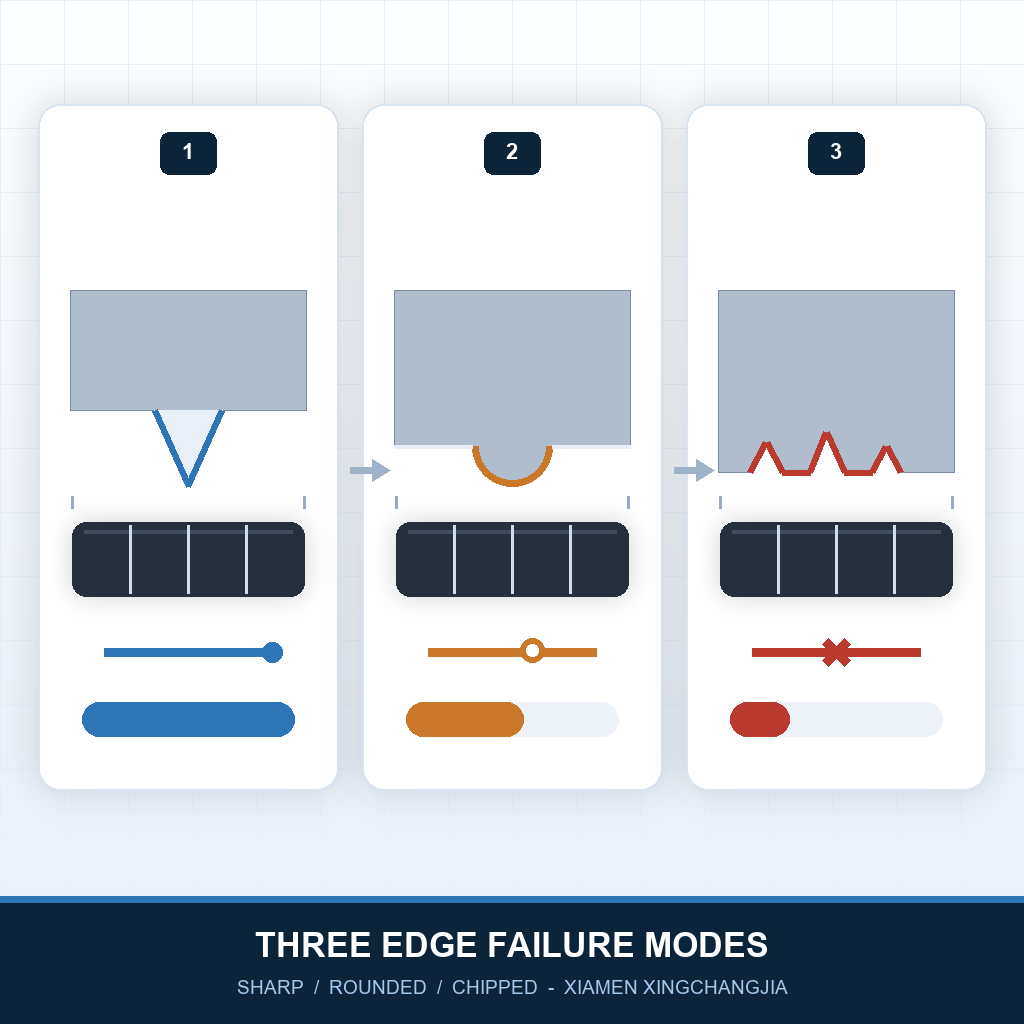
Три вида разрушения кромки: скругление, скол, зазор.
Сколько стоит замена лопасти за 1000 метров?
Как правило, стоимость резака для прокладок составляет 0,9–1,8 долларов США за 1000 м режущей кромки, при этом лезвие представляет собой самую узкую линию в этом диапазоне.Твердосплавный диск толщиной 0,35 мм стоит 18–35 долларов США, но 20–40 минут на переналадку плюс 2–5 м брака первого образца обычно обходятся дороже. Поскольку время простоя является основным фактором, переналадка партий осуществляется в запланированное время, а не по мере возникновения каждой проблемы.блокировка и маркировкаМашина до того, как снимется защитное ограждение.
В каких случаях шлифовка лучше, чем замена?
Перетачивайте ножи для ножниц, будьте осторожны с тонкими твердосплавными дисками и никогда не перетачивайте белую сталь в собственном цехе.Предел — это не край, а геометрия, на основе которой была создана машина.
- Твердосплавные диски (0,35 мм):Не более двух-трех перешлифовок. При толщине кромки менее примерно 0,28 мм перестают удерживать диск в плоском положении, и ширина реза начинает колебаться.
- Ножи для косой резки (0–20 мм):Обычно требуется от четырех до шести переточек, при условии восстановления исходного угла заточки. Изменение угла приводит к изменению силы сдвига.
- Ножи из белой стали на тренажере для резки грузов:Заменить, а не переточить. Ширина резки 550 мм и цикл перемещения зависят от плоской, не деформированной кромки.
Ведите журнал учета отвалов, а не ящик для отвалов.
Каждому переточенному диску следует прикрепить маркировку с указанием измеренной толщины и количества уже изношенных единиц. Диск толщиной 0,30 мм не получает такой же интервал замены, как новый.
Заключение: Расписание, которое вы сможете защитить.
График — это набор данных, а не таблица в руководстве. После регистрации показаний современных счетчиков и сложных коэффициентов интервал устанавливается сам собой.
Выполните пять этапов в течение одного месяца, затем сравните результат с указанными выше диапазонами. Если срок службы значительно выходит за их пределы, причина обычно кроется в зазоре или подаче, а не в самом лезвии. Отправьте нам образец реза, код состава и текущий интервал, и мы сообщим вам, какой вид износа вы наблюдаете.
Информация о сопутствующем оборудовании
•Обзор модельного ряда станков для резки резины— на основе всей платформы, на которой взяты эти характеристики лезвий.
•Станок для резки резиновых прокладок XCJ-QGJ2-180#— твердосплавный дисковый резец с точностью ±0,05 мм и производительностью 240 резов/мин.
•Станок для резки резиновых полос с ЧПУ— Нож для косой резки, рабочие столы 600/800/1000 мм, толщина 0–20 мм.
•Полностью автоматическая машина для резки силикона— Лезвие 550 мм, 0–120 ножей в минуту.
•Автоматический тренажер для срезания тяжестей XCJ-A600— Нож из белой стали, фактическая ширина реза 550 мм.
Часто задаваемые вопросы: Замена лезвия
Как часто следует заменять лезвие на станке для резки резины?
Можно ли переточить твердосплавные лезвия вместо их замены?
Влияет ли скорость резки на срок службы лезвия?
Почему одна смена приводит к более быстрому износу лезвий, чем другая?
Как определить затупившееся лезвие до того, как детали выйдут из строя?
Сохраняют ли силиконовые и EPDM-лезвия свой ресурс при одинаковом количестве порезов?
Компания Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Этаж 1, корпус 13, промышленный парк Хули, Мэйсидао, Тонган, Сямэнь, Китай
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Опубликовано: ноябрь 2026 г. | Последняя проверка: ноябрь 2026 г.
Дата публикации: 10 ноября 2026 г.